
Slutsatsen på förhand: när aktiveringstemperatur, beläggningsvikt och lagringsförhållanden är anpassade till underlaget och linjen, ger denna tejp en av de mest pålitliga tunna linjerna vid konvertering och textilarbete. När dessa variabler ignoreras, producerar samma kvalitet leder som misslyckas efter dagar, kanter som blöder lim och rullar som blockerar på hyllan.
De flesta fältproblem kan spåras tillbaka till tre orsaker: värme som aldrig når bindningslinjen, limtäckning som varierar rulle till rulle och värme eller fuktighet som skadade tejpen innan den öppnades. Var och en kan förebyggas när du vet vad du ska be om.
"Tissue" beskriver bäraren: en lätt pappersliknande bana, vanligtvis 20 till 60 mikron tjock, belagd på båda sidorna med ett termoplastiskt smältlim och skyddad av ett släppskikt. Bäraren ger den låga profilen och formbarheten; limmet ger bindningen.
"Hot Melt"-delen är ännu viktigare. Till skillnad från tryckkänslig tejp, som förblir klibbig vid rumstemperatur, är smältlim fast i vila och mjuknar endast när det värms upp. Innan värme appliceras kan tejpen placeras och flyttas fritt. När värme och tryck anländer flyter limmet in i ytan och låser samman materialen.
Dessa egenskaper gör tejpen till en naturlig passform för tyger, mjukpapper, film, nonwovens och tunna flexibla sammansättningar - applikationer där en tjockare konstruktion skulle tränga igenom eller sakta ner värmen som bindningen är beroende av.
Bindningen följer en pålitlig sekvens. Värme höjer limmet över dess mjukningspunkt – vanligtvis 90 till 120 °C för EVA-baserade smältor – viskositeten sjunker och limmet väter underlaget. Tryck trycker in den i ytans mikroskopiska dalar. När fogen svalnar stelnar limmet och får sammanhållningsstyrka. Den färdiga bindningen slår tryckkänsliga lim vid förhöjd temperatur eftersom hållkraften kommer från ett stelnat lager, inte klibb.
De flesta fel är inte limmets fel. Tejpens aktiveringstemperatur är en egenskap hos limmet; temperaturen vid bindningslinjen är en egenskap hos processen. En platta vid 120 °C pressad i en sekund mot ett kallt, ledande substrat kommer inte att få upp limningslinjen till temperatur. Uppehållstid, tryck och substratets värmeöverföring är lika avgörande.
Gör inte det kompensera för en svag bindning genom att höja temperaturen godtyckligt. Över cirka 200 °C bryts smältlim ned och kan avge ångor, medan vävnadsbäraren kan brännas. Håll dig inom aktiveringsfönstret som leverantören tillhandahåller.
| Parameter | Vad ska verifieras | Vad går fel när det ignoreras |
|---|---|---|
| Bärares tjocklek | Enhetlig tjocklek i området 20–60 µm | Tjocka fläckar syns igenom; tunna fläckar skadar hanteringen |
| Beläggningsvikt | Gram per kvadratmeter per sida, t.ex. 30–60 g/m² | Ojämn täckning skapar inkonsekvent skalningsstyrka |
| Aktiveringstemperatur | Mjukningspunkt och helbindningsfönster | För låg: ingen bindning; för hög: sveda och blöda |
| Skala och klippa prestanda | Värden efter 24 timmars konditionering vid användningstemperatur | Leden kryper eller skalar vid belastning |
| Resterbeteende | Permanent eller avtagbart betyg | Limöverföring skadar delar vid borttagning |
Samma tejplogik förekommer inom ett brett spektrum av industrier, varhelst substratet är tunt måste fogen hålla sig låg profil och värme är tillgänglig i processen:
En vävnadsbärare är inte en nedgradering från en filmbärare. Det är det rätta tekniska svaret när en fog måste vara tunn, osynlig och flexibel – och fortfarande hålla i flera år.
Köpare som ställer exakta frågor i försäljningsstadiet slipper dyra överraskningar i produktionen. Dessa fem frågor skiljer en pålitlig leverantör från en handlare:
Be om beläggningsvikt per sida och aktiveringsfönstret som standarddokumentation. En leverantör som inte kan ange dessa två siffror kan sälja dig en rulle, men inte en upprepningsbar process.
Smältlim är termoplaster: de mjuknar när de är varma. Det enda faktumet förklarar de flesta limfel som skylls på tejpen. En rulle som lämnas nära ett soligt fönster, ovanför en ugn eller i en varm behållare kan utveckla kantflöde, blockering av liner eller teleskop. Kemin har inte förändrats - tejpen formades av fel miljö.
Vävnadsbäraren lägger till en andra känslighet: fuktighet. Fukt förändrar bärarens dimensioner och krullning, vilket visar sig som felregistrering vid stansning eller ett vågigt utseende i laminerade paneler.
Försök inte rädda en blockerad rulle genom att öka avvecklingsspänningen. När linern har låst sig till limmet är rullen oanvändbar för precisionsprocesser - banbrott, rynkningar och limavtagning kommer att följa oavsett hur försiktigt du hanterar den.
Skillnaden mellan en problemfri rulle och en problematisk är sällan synlig. Den lever i beläggningsvikttoleranser, val av råmaterial och processkonsistens. Erfarna köpare granskar produktionslinjen, inte bara databladet. En tillverkare med egen beläggningsutrustning kan kontrollera inkommande material, justera formuleringar och hålla batch-till-batch-likformighet på ett sätt som handlare inte kan.
Wanfeng har tillverkat filmer och tejper sedan 1989 och kör dedikerade tejplinjer med automatiserad skärning för industrikunder. Den smälttejp kvalitet som används i textil, skum och elektronisk limning kommer från det programmet.
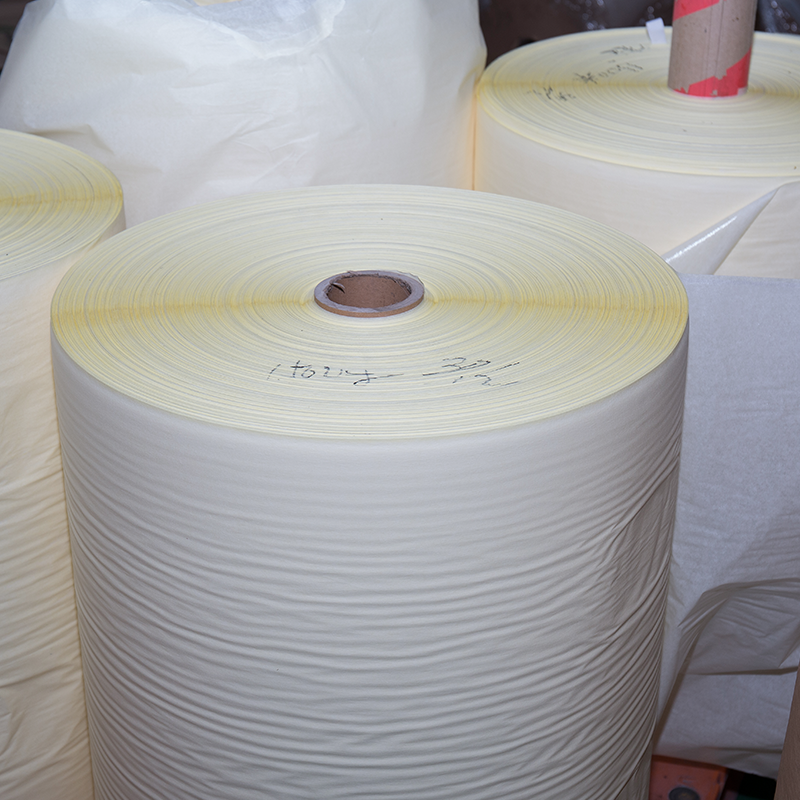 Smälttejp från Wanfeng för industriell limning Denna smälttejp, gjord av maskeringspapper och naturlatex, passar sammansättning av elektroniska komponenter och textil- eller skumlimning, vilket återspeglar Wanfengs långvariga expertis inom limtillverkning. Visa produkt →
Samma disciplin bär igenom det bredare sortiment av självhäftande tejp . När rätt kvalitet möter rätt process, blir varmsmält dubbelsidig tissuetejp precis vad den ska vara: tyst, pålitlig och repeterbar.
Själva tejpen är enkel; ingenjörskonsten runt det är det inte. En äkta tillverkare behandlar beläggningsvikt, aktiveringstemperatur och lagringsförhållanden som datapunkter, så den första rullen och den femtionde beter sig likadant.
En test i tre steg avgör de flesta leverantörsbeslut: tryck på ett testplåster vid den dokumenterade aktiveringstemperaturen, kör en produktionsrulle genom linjen och kontrollera fläkstyrka och rester efter 48 timmar. Passera dessa grindar, och du har ett betyg som du kan bygga en process runt.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


